主营


手机访问更快捷

安卓版

营销推广更便捷
案例一|津上 BO206 走心机,模具销孔内圆研磨(模具行业)

工件:模具镶针销孔,S136 模具钢,内孔 φ3?6mm,要求内孔圆度≤2μm,内壁无刀纹,Ra≤0.4μm。
痛点:普通镗孔后内壁留有刀纹,需要外协内圆磨,二次装夹带来同轴度偏差,返工多、交期长。
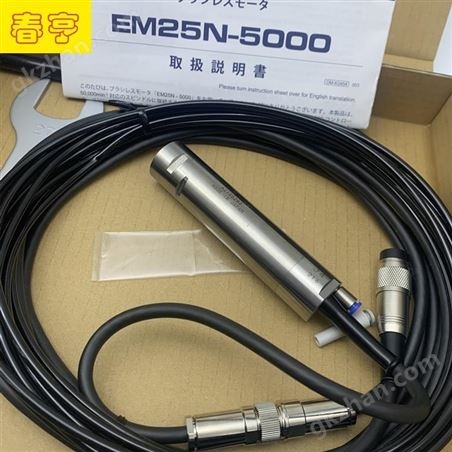
方案:背轴加装 NAKANISHI 高频铣BM?320F ,搭配金刚石研磨磨头,转速 65000rpm,径向跳动 1μm 以内,走心机一次装夹完成车削 + 内圆研磨。
效果:消除刀纹振纹,内孔镜面效果,圆度、同轴度达标;省去外协研磨工序,单件加工时间缩短 40%,批量良品率由 86% 提升至 99.2%。
案例二|西铁城 L20 走心机,汽车液压阀体内孔研磨(汽车零部件)
工件:不锈钢液压阀芯阀套,微小节流内孔,孔径 φ2?4mm,对内壁光洁度、密封性要求高。
痛点:原工艺镗孔后粗糙度不达标,必须专用内圆磨床,设备投入高,小批量不划算。
方案:背轴加装 NAKANISHI BM?319F 高频铣,CBN 研磨磨头,6?7 万转高速研磨,背轴原位加工。
效果:内孔内壁光洁度达标,密封性满足车规要求;不用采购专用磨床,一次装夹完成全部工序,减少装夹误差,适合中小批量量产。
案例三|斯大 STAR 走心机,医疗不锈钢管件内孔研磨(医疗零件)

工件:SUS420 不锈钢医疗微型接头,深小孔 φ2.5mm,孔深 8mm,要求内壁无划痕、无烧伤,满足医疗洁净标准。
痛点:深小孔研磨难度大,普通加工容易出现孔壁烧伤、椭圆,外协研磨尺寸不稳定。
方案:背轴加装 NAKANISHI 高频铣,配加长金刚石磨头,高速轻研磨,控制切削量,防止工件变形。
效果:内孔镜面加工,无烧伤划痕,圆度稳定;实现走心机复合加工,无需二次抛光,满足医疗件批量生产。
案例四|国产硕方走心机,精密电子零件内孔研磨(3C 电子)
工件:铜合金精密套筒零件,内孔 φ4mm,要求内壁光洁、无振纹。
痛点:国产走心机原配动力头转速不足,内孔加工刀纹明显,客户不愿意增加昂贵磨床。
方案:背轴刀座直接加装 NAKANISHI 高频铣,适配硕方走心机刀座孔,无需大改机床,搭配金刚石磨头做内圆研磨。
效果:解决内孔振纹刀纹问题,一次装夹完成;对比外协抛光,综合成本下降 30%,适合国产走心机升级改造。
案例五|中聪 / 今日标准国产走心机,钨钢精密轴套内孔研磨
工件:钨钢轴套,微小内孔,硬度高,加工难度大。
痛点:钨钢材质难加工,普通镗孔极易产生刀纹,外协研磨周期长。
方案:背轴加装 NAKANISHI 高频铣,搭配 CBN 磨头,高转速微量研磨。
效果:有效去除加工痕迹,实现镜面内壁,解决硬料内圆精加工难题,国产走心机低成本实现高精度研磨能力。
以上案例均为春亨工具落地量产项目,NAKANISHI高频铣背轴加装方案,适配进口津上、西铁城、斯大,以及国产中聪、硕方、今日标准等主流走心机,不用采购昂贵专用内圆磨床,一次装夹完成车削、铣削、内圆研磨,有效解决内孔刀纹、振纹、同轴度不良问题。春亨工具提供主轴选型、磨头选型指导、安装调试、工艺参数全套技术服务,助力企业降本提质。